English
 中文简体
 русский

محتوى
عند مقارنة المواصفات الفنية لمعدات إنتاج الشبكة الجغرافية، غالبًا ما يتم إدراج مستوى الأتمتة كسطر واحد في أسفل ورقة البيانات. ومع ذلك، من الناحية العملية، فإنه يحدد أكثر من أي معلمة ميكانيكية واحدة مدى استمرارية تشغيل مصنعك، ومدى سرعة الاستجابة لتغيرات المواد، وما هي تكلفة التشغيل الحقيقية لكل طن على مدى خمس سنوات.
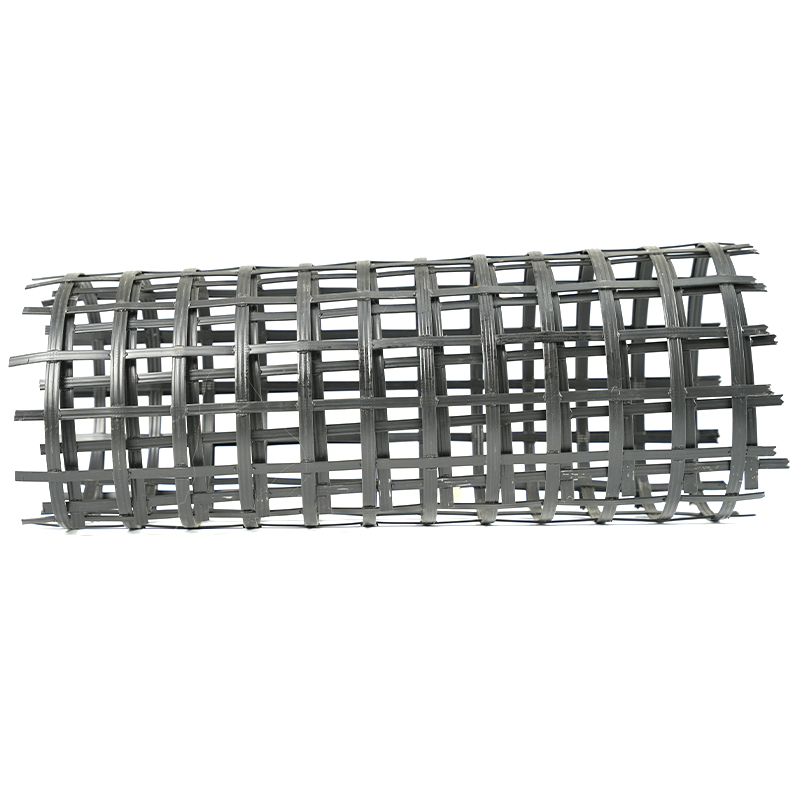
يمكن تقسيم مستوى الأتمتة في معدات تصنيع الشبكات الجغرافية الحديثة إلى أربع طبقات قابلة للتنفيذ: بنية التحكم الأساسية ومحرك الأقراص، واستقرار العملية وتنظيم الحلقة المغلقة، وتكامل البيانات لتتبع الجودة، وواجهة المشغل لتحقيق الكفاءة اليومية. تؤثر كل طبقة بشكل مباشر على جودة مخرجات المنتجات مثل 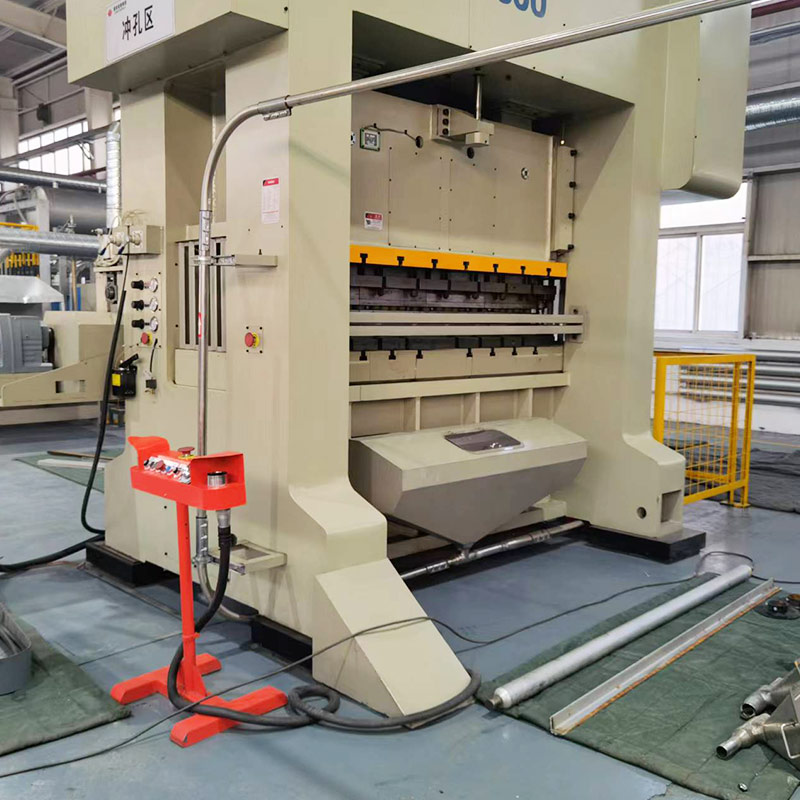 خط إنتاج الشبكة الجغرافية ثنائي الاتجاه مع نظام التحكم PLC والتحكم في القيادة المؤازرة يدمج هذا الخط قلب التحكم المعتمد على PLC ومحركات المؤازرة من أجل التحكم الدقيق في السرعة والموضع للتغذية، والتسخين، والتمدد، والتبريد، واللف، مما يشكل أساس التشغيل الآلي لاستقرار العملية متعددة الطبقات. عرض المنتج → و
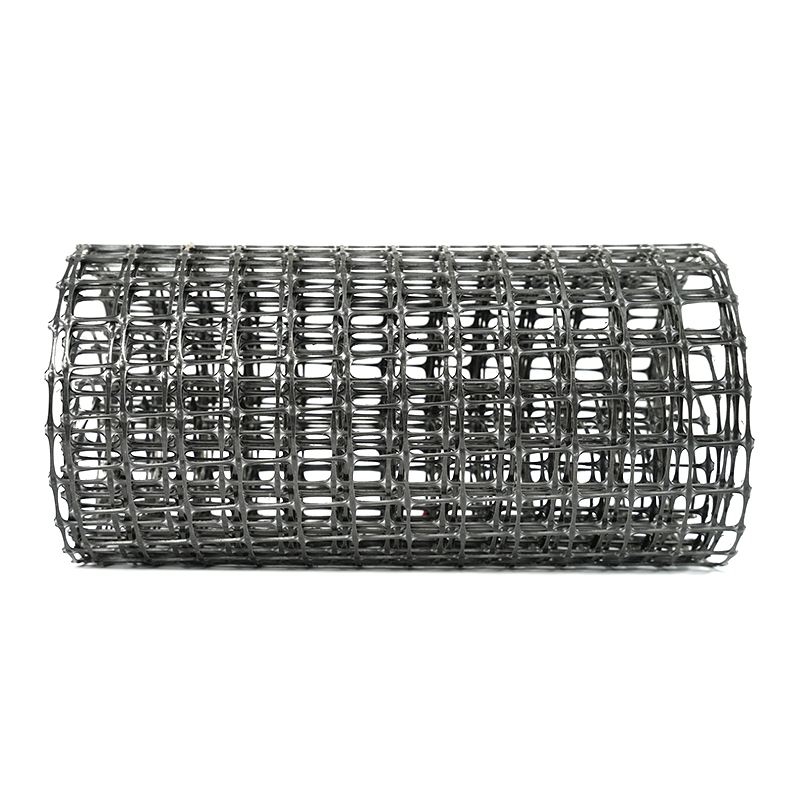
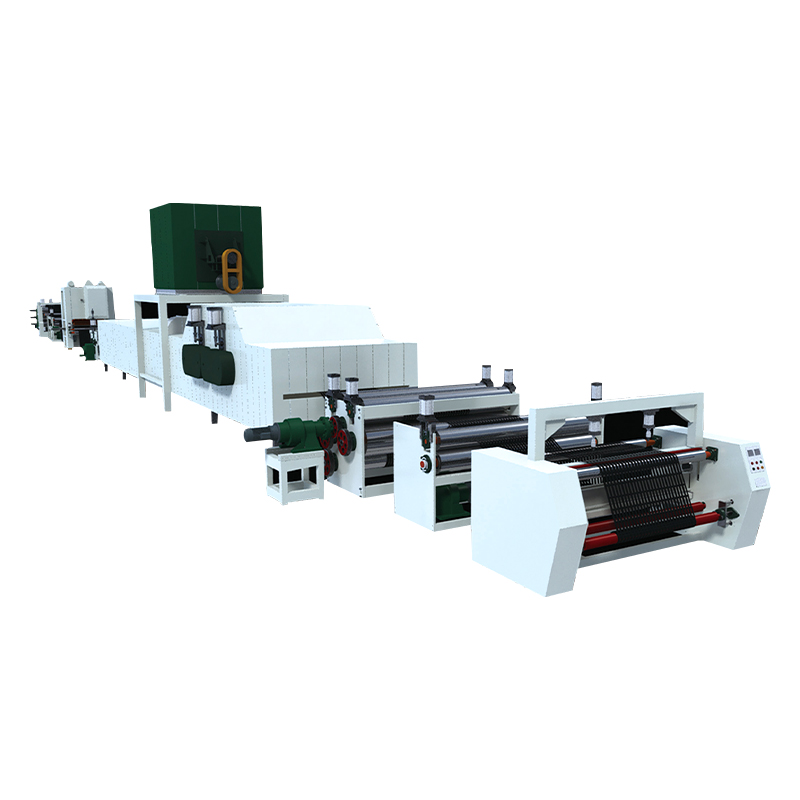 خط إنتاج الشبكة الجغرافية ذات الشد أحادي المحور مع التحكم الآلي مثل نظيره ثنائي الاتجاه، يستخدم هذا الخط بنية PLC ومحرك مؤازر للتحكم في عمليات التمدد المتسلسلة، مما يضمن التحكم الدقيق في السرعة والتوتر من أجل إنتاج شبكة جغرافية أحادية المحور عالية الجودة. عرض المنتج → .
1. التحكم الأساسي وبنية القيادة – أساس الأتمتة
تتحكم وحدة التحكم المركزية في كل إجراء تسلسلي على الخط: التغذية، والتسخين، والتمدد، والتبريد، واللف. في معدات الشبكات الجغرافية الحديثة، يعد التحكم المعتمد على PLC مع محركات المؤازرة هو خط الأساس للصناعة. تقوم وحدة التحكم المنطقية القابلة للبرمجة (PLC) بمعالجة ردود فعل المستشعر وإصدار الأوامر للمحركات المؤازرة التي تقوم بتشغيل البكرات والمشابك وآليات العبور مع التحكم الدقيق في السرعة والموضع.
تعد موثوقية منصة PLC أمرًا مهمًا لتوافر قطع الغيار والدعم طويل المدى. تضمن العلامات التجارية ذات المعايير الصناعية أنه في حالة فشل الوحدة، يمكنك الحصول على بديل دون إعادة هندسة خزانة التحكم بأكملها. توفر محركات المؤازرة، على عكس محولات التردد ذات المحركات الحثية، تحكمًا أفضل في عزم الدوران عند السرعات المنخفضة واستجابة أسرع لتغيرات الحمل، وهو أمر بالغ الأهمية أثناء مرحلة التمدد حيث يمكن أن يؤدي انحراف السرعة بنسبة 1٪ إلى تغيير استطالة المنتج.
ما الذي تبحث عنه في أجهزة محرك الأقراص
سيحقق الخط المجهز بمحركات سيرفو تعمل على شبكة اتصالات رقمية مثل EtherCAT أو Profinet أوقات دورات أقل من 1 مللي ثانية بين قراءة المستشعر وأمر المشغل. يُترجم هذا المستوى من الاستجابة مباشرةً إلى عرض وسمك موحد للفتحة عبر الورقة بأكملها.
2. استقرار العملية وتنظيم الحلقة المغلقة
لا يتعلق مستوى الأتمتة بعدد الشاشات التي تحتوي عليها اللوحة، بل يتعلق بعدد متغيرات العملية التي يتم الاحتفاظ بها تلقائيًا دون تدخل المشغل. في تمديد الشبكة الجغرافية، المتغيرات الرئيسية هي درجة الحرارة عبر منطقة التسخين، ونسبة التمدد، وسرعة التمدد.
التحكم في الحلقة المغلقة يعني أن كل منطقة من سخانات الهواء الساخن أو الأشعة تحت الحمراء لها تغذية مزدوجة حرارية خاصة بها إلى وحدة تحكم PID داخل PLC. إذا تغير معدل تغذية المادة أو انخفضت درجة الحرارة المحيطة، تقوم وحدة التحكم بضبط قوة التسخين في الوقت الفعلي للحفاظ على البوليمر ضمن نافذة التشكيل المثالية - عادةً ±2 درجة مئوية للبولي بروبيلين و±3 درجة مئوية للبولي إيثيلين.
وبالمثل، ينبغي الحفاظ على نسبة التمدد عن طريق حلقة القوة أو الموضع. يمكن لآلية التمدد ذات الضغط المستمر التي تستخدم بكرات مؤازرة مع ردود فعل التشفير أن تحافظ على نسبة السحب في حدود ±0.5%، وهو الفرق بين الشبكة الجغرافية التي تلبي متطلبات الشد ASTM D6637 والشبكة التي تفشل في مراقبة الجودة.
| معلمة العملية | خط يدوي / نصف آلي | خط حديث آلي بالكامل |
|---|---|---|
| منطقة التدفئة درجة الحرارة التسامح | ±5 درجة مئوية | ±2 درجة مئوية |
| دقة نسبة التمدد الطولي | ±1.5% | ±0.5% |
| تأخير تزامن التمدد العرضي | 0.3-0.5 ثانية | <0.05 ثانية |
| تقلبات التوتر على شبكة الإنترنت (أثناء اللف) | ±10% | ±3% |
والنتيجة العملية هي أن الخط الآلي بالكامل يمكن أن يعمل لساعات عند قوة الشد المستهدفة مع اختلاف أقل من 2% بين اللفات، في حين أن الخط الذي يحتوي على التحكم في الحلقة المفتوحة فقط قد يتطلب تعديلات متكررة وينتج المزيد من النفايات أثناء التحول أو التحولات في درجة المواد.
3. تكامل البيانات وتتبع الجودة
تشتمل معدات تصنيع الشبكات الجغرافية الحديثة بشكل متزايد على نظام الحصول على البيانات الذي يسجل كل تشغيل دفعة: ملف درجة حرارة الذوبان، ومنحنيات قوة التمدد، وسرعة الخط، ووزن اللفة النهائي. يمكن تصدير هذه البيانات إلى نظام MES (نظام تنفيذ التصنيع) على مستوى المصنع أو تخزينها محليًا ببساطة لسهولة التتبع.
بالنسبة إلى الشركة المصنعة التي تزود الشبكات الجغرافية لمشاريع البنية التحتية حيث يجب أن تصاحب الشهادات كل شحنة، فإن القدرة على إنتاج تقرير تم إنشاؤه آليًا لكل لفة هي أكثر من مجرد راحة - إنها متطلب امتثال. يتم قياس مستوى الأتمتة هنا من خلال عدد نقاط البيانات التي يتم تسجيلها تلقائيًا مقابل إدخالها يدويًا. يوفر النظام الذي يقوم بوضع علامات على كل 5 ثوانٍ من الإنتاج بقيم عملية مختومة بالوقت الدقة اللازمة لتحليل السبب الجذري عندما تنحرف الدفعة عن المواصفات.
نقاط البيانات المشتركة التي يتم تتبعها بواسطة الخطوط الآلية
- سرعة الأسطوانة (م/دقيقة) والطول التراكمي
- درجات حرارة منطقة التسخين (المنطقة 1 إلى المنطقة 6 أو أكثر)
- نسبة التمدد في اتجاه الماكينة (MD) والاتجاه العرضي (TD)
- درجة حرارة مياه التبريد ومعدل التدفق
- وزن اللفة النهائية وشد اللف
عندما يتم دمج البيانات مع لوحة معلومات المشغل، تمتد الرؤية إلى OEE (الفعالية الإجمالية للمعدات) في الوقت الفعلي. يتيح ذلك لمديري المصانع تحديد حالات التباطؤ أو الرفض على الفور بدلاً من اكتشافها في نهاية نوبة العمل.
4. واجهة المشغل وسهولة الاستخدام
أحد جوانب الأتمتة التي غالبًا ما يتم الاستهانة بها هو مدى تقليل الواجهة للأخطاء البشرية. يجب أن تعرض واجهة HMI (واجهة الإنسان والآلة) المصممة جيدًا حالة الإنتاج في لمحة واحدة: الأخضر للتشغيل العادي، والأصفر للتحذير بالقرب من حد التحكم، والأحمر للانحراف الذي يتطلب اتخاذ إجراء.
إدارة الوصفات هي مثال عملي. على الخط الحديث، يمكن للمشغل تحميل وصفة مخزنة لمنتج معين - على سبيل المثال، شبكة جغرافية ثنائية الاتجاه بقدرة 50 كيلو نيوتن/م - ويقوم PLC تلقائيًا بتعيين جميع درجات حرارة المنطقة، وسرعات التمدد، ومعلمات الملف. وهذا يزيل مخاطر أخطاء الإدخال اليدوي ويقلل وقت التغيير من 45 دقيقة إلى أقل من 10 دقائق.
تذكيرات الصيانة هي طبقة أخرى. يمكن لنظام التحكم تتبع ساعات التشغيل للمحامل وعلب التروس والشاشات، وعرض إنذار الصيانة الوقائية بناءً على الاستخدام الفعلي بدلاً من فترات التقويم.
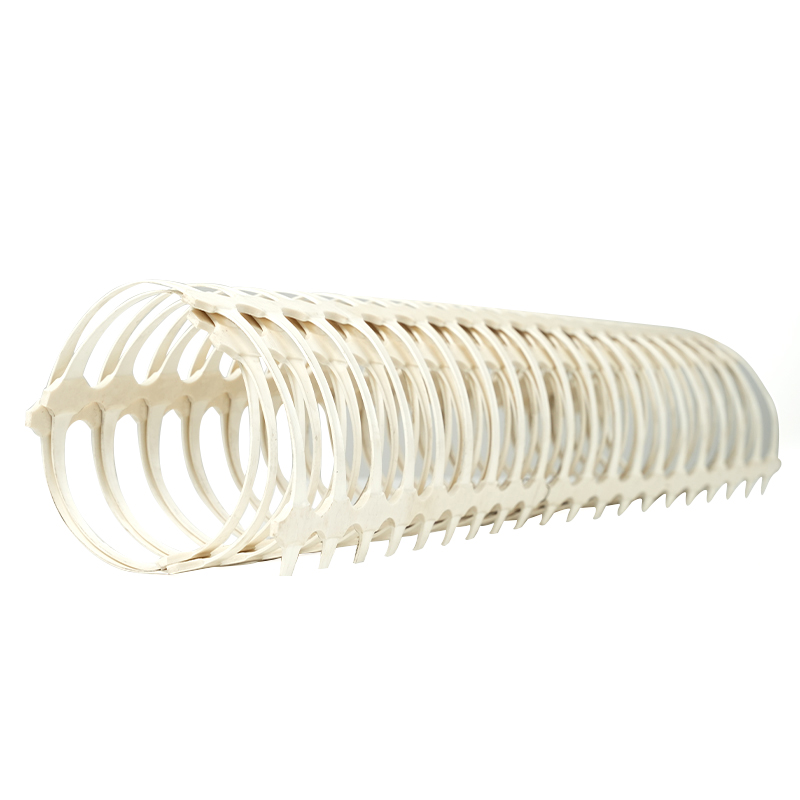
للمعدات مثل  آلة كسارة البلاستيك شديدة التحمل مع قطع Z متقدم تتميز هذه الكسارة بدوار القطع على شكل Z، والهيكل القابل للفتح، والبنية القوية، مما يقلل من وقت التوقف عن العمل والصيانة؛ ومن خلال اقترانه بالتشخيصات الآلية، فإنه يعزز وقت تشغيل الخط في تطبيقات استرداد المواد. عرض المنتج → تستخدم في استعادة المواد، حيث تساعد واجهة شاشة اللمس البسيطة مع تشخيص الأخطاء مشغل الكابينة على إزالة الانحشارات الصغيرة دون الاتصال بفني كهربائي، مما يؤدي بشكل مباشر إلى تحسين وقت تشغيل الخط.
مقارنة المتطلبات التشغيلية شبه الآلية والمؤتمتة بالكامل
- خط نصف آلي: يقوم المشغل يدويًا بضبط طاقة بنك السخان، وضبط فجوة بكرة التمدد عبر العجلة اليدوية، وتسجيل سجلات الإنتاج على الورق.
- خط آلي بالكامل: يقوم المشغل بتحميل الوصفة، ويراقب الحالة على الشاشة، ويستقبل التنبيهات. يتعامل PLC مع جميع التعديلات أثناء التشغيل العادي.
الأسئلة المتداولة
هل تعني الأتمتة الأعلى دائمًا تكلفة أعلى؟
يكون الإنفاق الرأسمالي الأولي أعلى، لكن التكلفة الإجمالية للملكية على مدى خمس سنوات غالبًا ما تكون أقل بسبب تقليل النفايات، وتقليل وقت التوقف عن العمل، وانخفاض تكلفة العمالة للطن. بالنسبة للخط الذي يعمل بثلاث نوبات، تتراوح فترة الاسترداد لترقية الأتمتة الكاملة عادةً بين 12 و18 شهرًا.
هل يمكن تحديث الخط شبه الآلي الحالي بأتمتة أعلى؟
نعم، حسب الحالة الميكانيكية. يعد التعديل التحديثي لـ PLC الجديد ومحركات الأقراص المؤازرة وواجهات HMI أمرًا شائعًا. قد تحتاج الأجزاء الميكانيكية - مثل البكرات ذات السلسلة - إلى تحديثات لتحقيق الدقة المطلوبة للتحكم في الحلقة المغلقة.
ما هو مستوى الأتمتة الكافي لشركة ناشئة جديدة؟
يعد الخط الذي يتم التحكم فيه بواسطة PLC مع محورين على الأقل يعملان بمحرك مؤازر (واحد للتغذية والآخر لللف) والتحكم في درجة الحرارة PID نقطة انطلاق عملية. يمكن تنفيذ الأتمتة الكاملة مع تسجيل البيانات على مراحل مع نمو حجم الإنتاج ومتطلبات الجودة.
الوجبات الجاهزة: مطابقة مستوى الأتمتة مع أهداف الإنتاج الخاصة بك
إن مستوى التشغيل الآلي لمعدات تصنيع الشبكات الجغرافية ليس مواصفات ثابتة - بل هو أداة يجب أن تتوافق مع مزيج المنتج الخاص بك، ومستوى مهارات العمل، وتوقعات جودة السوق. بالنسبة للشبكات الجغرافية السلعية ذات المواصفات القياسية، قد يكون الخط شبه الآلي مع التحكم PLC الموثوق به ومحركات المؤازرة كافيًا. بالنسبة للمنتجات المتخصصة التي تكون فيها قوة الشد والاستطالة محدودة، تصبح الأتمتة الكاملة مع تنظيم الحلقة المغلقة وإمكانية تتبع البيانات ضرورية.
عند تقييم المعدات من الموردين، اطلب بيانات الإنتاج الحقيقية من خطوطهم - وليس مجرد قائمة المكونات. انتبه إلى عدد متغيرات العملية التي يتم التحكم فيها تلقائيًا، وكيفية تعامل النظام مع تغيير درجة المادة، ونوع التقارير المتاحة. ستخبرك هذه التفاصيل كثيرًا عن مستوى الأتمتة الحقيقي أكثر مما سيخبرك به الكتيب.
للحصول على مزيد من المعلومات حول الحفاظ على الجودة المتسقة للخطوط الآلية، يمكنك قراءة مقالتنا على الجودة والاستقرار في إنتاج الشبكة الجغرافية .